 +86-563-4308666


 Eng

Jeder Mühlenbetreiber lernt früher oder später die gleiche Lektion: Die Auskleidung hat mehr Einfluss auf den Prozess als jedes andere Verschleißteil. Es schützt die Hülle, entscheidet aber auch darüber, wie sich die Mahlkörper bewegen, wie viel Energie die Mühle verbraucht und wie lange die Mühle zwischen Abschaltungen laufen kann. Kurz gesagt: Der richtige Liner spart Geld, der falsche kostet Geld, unabhängig vom Kaufpreis. Wenn Menschen nach den Arten von Kugelmühlenauskleidungen fragen, lässt sich die praktische Antwort am besten nach zwei Klassifizierungsachsen ordnen: Material und Profil. Dieser Artikel geht auf beide ein.
Was ein Kugelmühlenliner eigentlich leistet
Eine Kugelmühlenauskleidung erfüllt drei Aufgaben gleichzeitig. Es schützt den Mühlenmantel vor Stößen und Abrieb der Ladung; Es überträgt Energie auf die Mahlkörper, da der Auftrieb des Linerprofils darüber entscheidet, ob die Kugeln kaskadieren, kataraktisieren oder gleiten. und es beeinflusst die Klassifizierung und Verweilzeit des Mahlgutes.
Da diese Funktionen voneinander abhängig sind, ist die Auswahl des Liners nie eine allgemeingültige Entscheidung. Bei typischen Betriebsgeschwindigkeiten von 65 bis 80 Prozent der kritischen Geschwindigkeit steuert das Linerprofil die Flugbahnen der Mahlkörper. Ein Profil, das in einer Drei-Meter-Zementmühle gut funktioniert, kann in einer Fünf-Meter-Kugelmühle zur Verarbeitung von hartem Erz schlecht funktionieren. Material und Profil müssen gemeinsam ausgewählt werden, basierend auf der Aufgabegröße, der Mediengröße, der Mühlengeschwindigkeit und den Eigenschaften des Erzes oder Klinkers.
Arten von Kugelmühlenauskleidungen nach Material
Auskleidungsmaterialien lassen sich in vier Familien einteilen: Manganstahl, Chromlegierungsstahl, Gummi und Keramik. Bergbau- und Zementanwendungen machen den größten Anteil der Nachfrage aus, und die ersten beiden Familien dominieren, weil sie Stöße und Abrieb im Produktionsmaßstab tolerieren.
Manganstahlauskleidungen
Manganstahl, auch Hadfield-Stahl genannt, enthält etwa 12 bis 14 Prozent Mangan. Sein charakteristisches Merkmal ist die Kaltverfestigung: Je stärker die Oberfläche bearbeitet wird, desto härter wird sie, während das Innere zäh bleibt. Dies macht Manganstahl zur Standardwahl für das grobe Primärmahlen, bei dem Medien von 75 bis 125 mm mit hoher Energie auf die Auskleidung treffen. Gewöhnliche Auskleidungen mit hohem Mangangehalt verarbeiten abrasive Erze und große Kugeln zuverlässig und bleiben für viele Primärkugelmühlen und SAG-Mühlen die kostengünstigste Option.
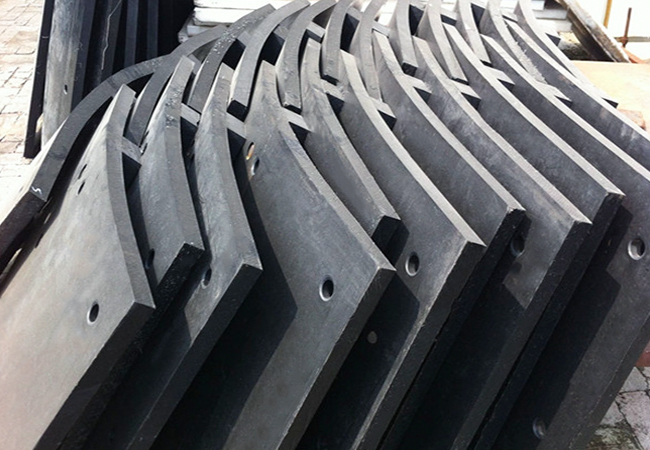 Gewöhnliche Kugelmühlenauskleidung aus hochmanganhaltigem Stahl Diese Auskleidung ist die standardmäßige Kaltverfestigungsoption für Primärkugel- und SAG-Mühlen und bietet zuverlässige Verschleißfestigkeit bei energiereichen Stößen großer Mahlkörper zu einem kostengünstigen Preis. Produkt anzeigen →
Ultrahochmanganstahl erhöht den Mangangehalt auf etwa 17 bis 24 Prozent und beschleunigt die Kaltverfestigungsreaktion. Die Oberfläche erreicht bei wiederholtem Aufprall eine höhere Härte, was die Lebensdauer der Auskleidung bei starker Beanspruchung wie Mühlen mit großem Durchmesser, Hochgeschwindigkeitsbetrieb oder sehr harten und groben Beschickungen verlängert. Der Kompromiss besteht darin, dass die Legierungskosten höher sind. Daher wird sie ausgewählt, wenn das Austauschintervall und die Ausfallzeitkosten die Entscheidung dominieren.
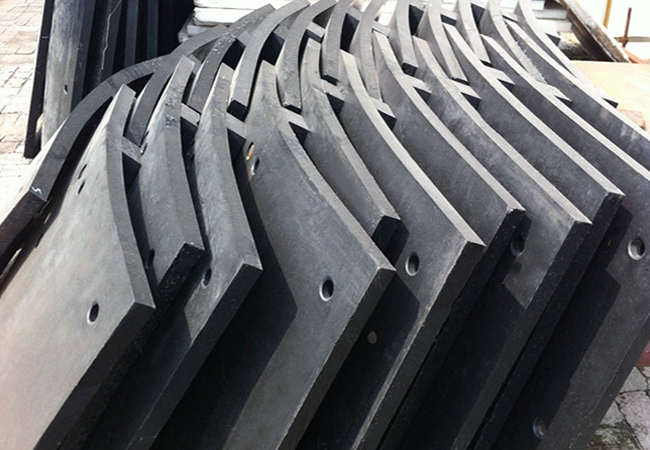 Kugelmühlenauskleidung aus Ultrahochmanganstahl Mit 17–24 % Mangan und verbesserter Kaltverfestigung eignet sich diese verbesserte Auskleidung für schwere Beanspruchungen wie Mühlen mit großem Durchmesser, Hochgeschwindigkeitsbetrieb und sehr harte oder grobe Beschickungen und verlängert die Lebensdauer. Produkt anzeigen →
Auskleidungen aus legiertem Stahl mit hohem Chromanteil
Auskleidungen aus hochverchromter Legierung werden auf eine typische Härte von 58 bis 64 HRC wärmebehandelt. Chromkarbide in einer zähen Matrix verleihen ihnen eine hervorragende Gleitabriebfestigkeit, wodurch sie für das Sekundär- und Feinschleifen geeignet sind, bei denen die Schlagkraft mäßig ist und der Verschleiß durch die Aufschlämmung der Hauptmechanismus ist. Sie kommen häufig in Zement-Fertigmühlen und Mahlkreisläufen vor. Die Einschränkung liegt in der verringerten Schlagzähigkeit: Die Verwendung von Auskleidungen mit hohem Chromgehalt in einer groben Primärmühle mit übergroßen Kugeln birgt die Gefahr von Rissen und vorzeitigem Ausfall.
Gummiauskleidungen
Gummiauskleidungen wiegen etwa ein Viertel so viel wie Stahl. Sie sind einfacher und schneller zu installieren, reduzieren die Belastung der Mühlenlager, absorbieren Stöße gut, erzeugen weniger Lärm und sind korrosionsbeständig beim Nassfeinmahlen. Gummi hat jedoch ein klares Betriebsfenster: Es wird durch große Medien und grobes Futter beschädigt und ist daher normalerweise auf Sekundär-, Mahlgut- und Ultrafeinmühlen mit moderaten Kugelgrößen beschränkt.
Keramikauskleidungen
Auskleidungen aus Aluminiumoxid- und Zirkonoxidkeramik sind die härtesten gängigen Auskleidungsmaterialien und verursachen keine Eisenverunreinigungen, was bei hochreinen und feinen Schleifanwendungen von Bedeutung ist. Sie sind spröde und eignen sich hauptsächlich für kleine Mühlen, Reibmühlen und Laboranlagen.
| Material | Hauptstärke | Haupteinschränkung | Beste Anwendung |
|---|---|---|---|
| Manganstahl | Hohe Schlagzähigkeit, Kaltverfestigung | Mäßige Abriebfestigkeit bei geringem Stoß | Primärmahlung, große Medien |
| Hochchromlegierung | Sehr hohe Härte, lange Lebensdauer | Geringe Schlagtoleranz, höhere Kosten | Sekundär- und Feinmahlung |
| Gummi | Geringes Gewicht, geringe Geräuschentwicklung, schnelle Installation | Schlecht bei grobem Futter und großen Medien | Nassfeinmahlung und Nachmahlen |
| Keramik | Extreme Härte, keine Eisenverunreinigung | Zerbrechlich, nur klein | Hochreine und ultrafeine Vermahlung |
Arten von Kugelmühlenauskleidungen nach Profilform
Die Profilform steuert den Auftriebswinkel und damit die Bewegung der Ladung. Dieselbe Mühle kann ihren Mahlcharakter einfach durch Ändern des Linerprofils ändern.
Wellenliner
Wellenauskleidungen verwenden glatte, sich wiederholende Rippen, die das Medium moderat anheben und das Rollen und Kaskadieren fördern. Sie erzeugen einen effizienten Abrieb bei geringerer Schlagbeanspruchung, weshalb sie häufig in Sekundär- und Feinschleifkreisläufen eingesetzt werden.
Step- und Lorain-Liner
Stufenauskleidungen, nach ihrem ursprünglichen Design oft als Lorain-Auskleidungen bezeichnet, kombinieren einen dicken Abschnitt, eine Stufe und einen dünneren Abschnitt. Diese Geometrie hebt die Medien höher an und fördert die Kataraktbildung, sodass sie für Grobmahlen und große Mühlen geeignet ist, die nahe dem oberen Ende des Geschwindigkeitsbereichs arbeiten.
Keil-Liner
Keilförmige Liner erzeugen einen allmählichen Auftrieb und sorgen für einen dicken Querschnitt in der Nähe der Schale. Sie bieten einen guten Schalenschutz und eine kontrollierte Medienbahn, weshalb sie häufig in Mühlen mit großem Durchmesser eingesetzt werden.
Flache und Gitterliner
Flache Auskleidungen erzeugen einen minimalen Auftrieb und lassen das Medium gleiten, anstatt zu kaskadieren; Sie werden in Feinst- und Rohrmühlen eingesetzt, bei denen eine schonende Mahlung erforderlich ist. Gitterauskleidungen mit Rippen oder Schlitzen halten und klassifizieren die Medienladung und kommen hauptsächlich bei Trockenmahlungen und Spezialkreisläufen zum Einsatz.
| Profil | Hubcharakteristik | Typische Verwendung |
|---|---|---|
| Welle | Mäßiger Auftrieb, Kaskadierung | Sekundär- und Feinmahlung |
| Schritt (Lorain) | Starker Auftrieb, Katarakt | Grobmahlen, Hochgeschwindigkeitsmühlen |
| Wedge | Allmähliches Anheben, Schalenschutz | Mühlen mit großem Durchmesser |
| Flach | Minimales Heben, Gleiten | Ultrafein- und Rohrmühlen |
| Gitter | Medienaufbewahrung und -klassifizierung | Trockenmahlen und Sonderschleifen |
So wählen Sie die richtige Kugelmühlenauskleidung aus
Wählen Sie den Liner so aus, wie Sie die Ausrüstung auswählen: nach den Gesamtkosten pro Tonne, nicht nach dem Anfangspreis. Das billigste Linienschiff ist oft auch das teuerste im Betrieb. Gehen Sie diese Faktoren der Reihe nach durch:
- Mühlendurchmesser und Geschwindigkeit. Große Hochgeschwindigkeitsmühlen benötigen Profile mit starkem Auftrieb, beispielsweise Stufen- oder Keilprofile. Kleine oder langsame Mühlen können einfachere Wellen- oder Flachformen verwenden.
- Aufgabegröße und Abrasivität des Erzes. Grobes, hartes Futter erfordert schlagfesten Manganstahl und ein High-Lift-Profil.
- Schleifkörpergröße. Medien über 80 mm erfordern Manganauskleidungen; Kleinere Medien ermöglichen Chromlegierung, Gummi oder Keramik.
- Prozessbedingungen. Korrosive Schlämme begünstigen Gummi oder Chromlegierungen; Temperaturen über etwa 80 °C schließen Gummi aus.
- Linerdicke und Verschleißzugabe. Dickere Auskleidungen halten länger, verringern aber das Mühlenvolumen; Tragen Sie ein Gleichgewicht zwischen Verschleißlebensdauer und Durchsatz auf.
- Installations- und Ausfallkosten. Leichtere oder modulare Auskleidungen verkürzen die Austauschzeit, was häufig mehr wert ist als der Preisunterschied der Auskleidung.
Die Auskleidung und die Mahlkörper verschleißen als System. In einer Sekundärmühle hämmern übergroße oder schlecht aufeinander abgestimmte Kugeln auf die Oberfläche der Auskleidung und verkürzen deren Lebensdauer, während aufeinander abgestimmte Mahlkugeln mit hohem Chromgehalt eine gleichmäßigere Ladung erzeugen und die Stoßbelastung auf die Auskleidung verringern. Mühlen, die Auskleidungen und Mahlkörper von derselben Quelle beziehen, vermeiden Kompatibilitätsprobleme und vereinfachen die Qualitätskontrolle.
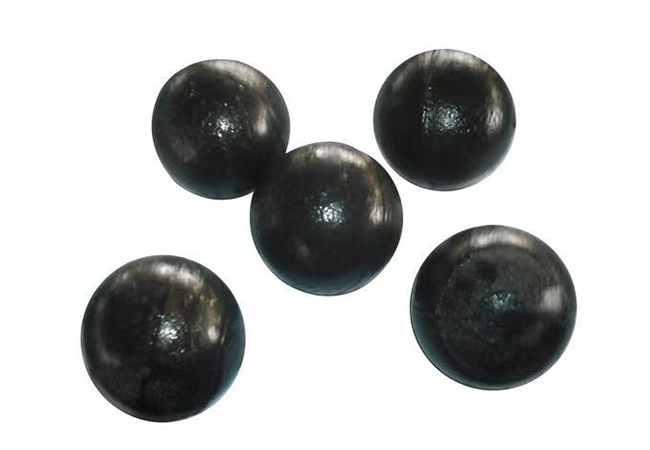 Mahlkugel aus hochverchromtem Legierungsguss Diese auf 58–64 HRC wärmebehandelten Mahlkugeln widerstehen dem Gleitabrieb in Sekundär- und Feinmahlkreisläufen und sind in Größe und Chemie für nasse oder aggressive Umgebungen anpassbar. Produkt anzeigen →
Anzeichen dafür, dass ein Liner-Austausch fällig ist
Selbst der beste Liner ist ein Verbrauchsmaterial. Wenn es zu lange läuft, wird das Mühlengehäuse beschädigt und eine geplante Wartung wird zu einer Notfallreparatur. Überprüfen Sie es wöchentlich und planen Sie einen Austausch, wenn Sie eines dieser Anzeichen bemerken:
- Gemessene Linerdicke unter 50 Prozent des Originals oder unter dem vom Hersteller angegebenen Minimum.
- In der Auskleidung versenkte Schraubenköpfe oder Undichtigkeiten um die Schrauben herum.
- Profile sichtbar abgeflacht, mit glattgeschliffenen Heberippen.
- Der Mühlendurchsatz sinkt, während die Leistungsaufnahme hoch bleibt oder steigt.
- Gebrochene, lose oder fehlende Segmente und metallische Geräusche während des Betriebs.
Mit einer einfachen Inspektionsroutine können Sie Auskleidungen während geplanter Ausfallzeiten austauschen, wenn der Wechsel Stunden statt tagelanger Produktionsausfälle kostet.
Arbeiten Sie mit einem Liner-Lieferanten zusammen, der das gesamte Werk versteht
Der schnellste Weg, Liner-Fehler zu vermeiden, besteht darin, mit einem Hersteller zusammenzuarbeiten, der den Liner herstellt und weiß, wie er mit den Mahlkörpern interagiert. ZXGB produziert sowohl Manganstahlauskleidungen als auch die gegen sie laufenden Mahlkugeln, unterstützt durch das ISO9001-Qualitätsmanagement, ein provinzielles Forschungsinstitut für Stahlkugeln und Mahlkörper und eine jährliche Kapazität von 50.000 Tonnen. Das komplette Produktsortiment finden Sie auf der Seite „Mühlenauskleidungen und Verschleißauskleidungen“. . Für einen detaillierteren Material-für-Material-Vergleich besuchen Sie bitte unsere Auswahlhilfe für eine längere Lebensdauer des Liners behandelt die praktischen Kompromisse ausführlicher. Wenn Sie eine Empfehlung für eine bestimmte Mühle wünschen, können die ZXGB-Ingenieure Ihre Betriebsdaten überprüfen und eine Kombination aus Liner, Profil und Medien basierend auf Ihrem Zufuhr- und Durchsatzziel vorschlagen.


