 +86-563-4308666


 Eng

Fragen Sie zehn Mühlenleiter, welche Einschränkungen ihren Mahlkreislauf haben, und die meisten werden schließlich auf denselben Posten verweisen: die Kosten für den Austausch von Mahlkörpern. Die Verschleißfestigkeitstechnologie ist die Disziplin, die darüber entscheidet, wie lange eine Kugel ihren Durchmesser, ihre Form und ihre Mahlleistung behält, bevor das Erz sie verbraucht.
Bei ZXGB haben wir Jahre damit verbracht, gegossene und geformte Medien für genau dieses Problem zu entwickeln. Unser 60.000 Quadratmeter großes Werk in Ningguo, Anhui, verfügt über eine Jahreskapazität von 50.000 Tonnen und wird von einem regionalen Forschungsinstitut für Stahlkugeln und Mahlkörper sowie einem technischen Team aus 25 Ingenieuren und 32 Spezialisten unterstützt. So denken wir über Verschleißfestigkeit: Was kontrolliert sie, wie vergleicht man Medien fair und welche Gewohnheiten auf der Mühlenseite zerstören stillschweigend die Verschleißlebensdauer, für die Sie bezahlt haben.
Was Verschleißfestigkeit in einer Mühle wirklich bedeutet
In einer funktionierenden Mühle ist Verschleiß kein Einzelfall. Es sind drei Mechanismen, die gleichzeitig laufen, und eine Kugel muss sie alle überstehen.
- Abrieb: Harte Erzpartikel gleiten und rollen über die Oberfläche und schneiden dabei nach und nach Metall ab.
- Auswirkung: Bei wiederholten Kollisionen entstehen Kanten, offene Oberflächenrisse und in schweren Fällen ein völliger Bruch des Balls.
- Korrosion: Nasser Zellstoff, gelöster Sauerstoff und saures oder alkalisches Wasser greifen die Matrix zwischen den Karbiden an.
Da diese Mechanismen in unterschiedliche Richtungen wirken, ist die Verschleißfestigkeit immer ein Gleichgewicht. Ein sehr harter Ball widersteht dem Abrieb gut, kann jedoch bei starkem Aufprall brechen. Ein sehr harter Ball überlebt den Aufprall, kann aber schnell wegschleifen. Die technische Aufgabe besteht darin, den Punkt auf dieser Kurve zu finden, an dem Ihre Schaltung pro Tonne Produkt am wenigsten Geld ausgibt.
Anlagen geben das Ergebnis normalerweise als spezifische Verschleißrate an: Gramm verbrauchtes Medium pro Tonne gemahlenes Erz oder Kilogramm Make-up-Kugeln pro Tonne Produkt. Diese einzelne Zahl umfasst die Legierung, die Wärmebehandlung, die Kugelgröße, die Mühlengeschwindigkeit und das Erz selbst, weshalb zwei Lieferanten genau die gleiche Härte angeben und dennoch sehr unterschiedliche Kosten liefern können.
Die Legierungschemie definiert die Obergrenze
Chrom ist das Rückgrat gegossener Medien
Bei gegossenen Mahlkugeln entscheidet Chrom darüber, wie viel hartes Karbid sich bilden kann. Wenn der Chromgehalt über etwa 10 Prozent steigt, verschiebt sich die Struktur hin zu harten M7C3-Chromkarbiden und nicht zu weicheren M3C-Typen. Diese Karbide wirken wie ein Skelett innerhalb der Matrix, sodass der Abrieb sie durchschneiden muss, anstatt das Metall einfach zur Seite zu schieben.
Aus diesem Grund wird die Gussfamilie normalerweise in vier Gruppen eingeteilt: niedriger Chromgehalt für wirtschaftliches Trockenmahlen, mittlerer Chromgehalt für gemischte Aufgaben, hoher Chromgehalt für Zementklinker und hartes Erz und ultrahoher Chromgehalt für starken Abrieb, bei dem lange Einsätze am wichtigsten sind. Jeder Schritt auf der Chromleiter erhöht die Lebensdauer, erfordert aber auch eine strengere Prozesskontrolle, um zu verhindern, dass das Material spröde wird.
Die Matrix ist genauso wichtig wie die Karbide
Karbide allein können eine Kugel nicht schützen; Sie brauchen eine harte, robuste Matrix, die sie an Ort und Stelle hält. Mangan, Molybdän, Kupfer und andere Elemente werden hinzugefügt, um die Härtbarkeit zu verbessern, sodass die Kugel über den gesamten Querschnitt und nicht nur an der Haut härtet. Ein Ball mit ausgezeichneter Oberflächenhärte, aber weichem Kern verformt sich und verliert sein Profil bei wiederholtem Aufprall.
Für Harterz-, Klinker- und Schlackenaufgaben empfehlen wir normalerweise die erste Bewertung dieser Familie:
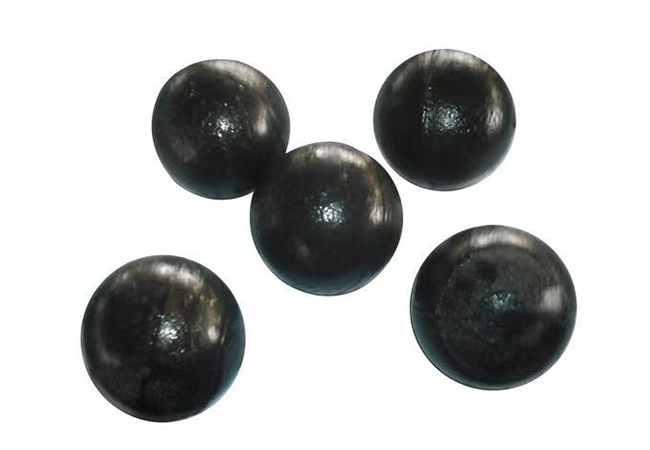 Gusskugel-Schleifkugel mit hoher Chromlegierung In der heutigen schnelllebigen Industrielandschaft sind Leistung, Langlebigkeit und Nachhaltigkeit nicht mehr optional, sondern unerlässlich. Hier finden unsere hochharten, hochchromatierten... Produkt anzeigen →
Die Wärmebehandlung entscheidet darüber, wie viel von dieser Obergrenze erreicht wird
Identische Chemie garantiert keinen identischen Verschleiß. Zwei aus der gleichen Hitze gegossene Kugeln können bei unterschiedlicher Wärmebehandlung die Anlage mit merklich unterschiedlichen Standzeiten verlassen. Austenitisierungstemperatur, Haltezeit, Abschreckmedium, Abschreckgeschwindigkeit und Anlasstemperatur bestimmen zusammen die endgültige Mikrostruktur.
Bei Medien mit hohem Chromgehalt streben wir typischerweise eine Kernhärte im Bereich von HRC 58 bis 64 mit einem kontrollierten Gehalt an Restaustenit und einer Oberfläche an, die nicht durch aggressives Abschrecken überbeansprucht wurde. Bei zu langsamem Abschrecken bilden sich die Karbide in einer weichen Matrix, die sich schnell abnutzt. Bei zu starkem Abschrecken bauen sich innere Spannungen auf, die darauf warten, dass beim ersten heftigen Aufprall ein Riss entsteht.
Warum eine Härtezahl ein schwaches Kaufkriterium ist
Ein einzelner Härtewert, der an einer Stelle einer Kugel gemessen wird, sagt nur sehr wenig über die Verschleißlebensdauer aus. Fordern Sie stattdessen ein Härteprofil von der Oberfläche bis zum Kern, eine Beschreibung der Karbidstruktur und eine unter ähnlichen Bedingungen gemessene Verschleißrate an.
Vergleich der wichtigsten Schleifmittelfamilien
Die Auswahl wird einfacher, wenn die Optionen nebeneinander liegen. Die folgende Tabelle fasst die von uns produzierten Familien und die Aufgaben zusammen, denen sie normalerweise zugeordnet sind.
| Medienfamilie | Chromgehalt | Typische Kernhärte | Relative Lebensdauer | Am besten angepasster Dienst |
|---|---|---|---|---|
| Kugel aus chromarmem Guss | Bis zu etwa 3 % | HRC 45 bis 50 | Grundlinie | Trockenschliff, leichter Abrieb, kostensensible Schaltungen |
| Gusskugel mit mittlerem Chromgehalt | Ungefähr 3 % bis 7 % | HRC 48 bis 55 | 1,3- bis 1,8-fach | Gemischtes Erz, mäßige Auswirkung, allgemeine Mahlung |
| Hochverchromte Gusskugel | Etwa 10 % bis 14 % | HRC 58 bis 64 | 2 bis 3 Mal | Zementklinker, hartes Erz, Nassmahlung |
| Kugel aus ultrahochverchromtem Guss | Über etwa 15 % | HRC 60 bis 65 | 2,5 bis 4 Mal | Starker Abrieb, Feinschliff, lange Einsätze |
| Geschmiedete Stahlkugel | Legierter Stahl, niedriger Chromgehalt | HRC 55 bis 62 | 1,5 bis 3 Mal | Primärfräsen mit großem Durchmesser, hohe Schlagkraft |
| Keramikkugel | Keine | Sehr hohe Oberflächenhärte | 4 bis 8 Mal im Feinbetrieb | Verschmutzungsempfindliche Fein- und Feinstvermahlung |
Lesen Sie die Tabelle als Ausgangspunkt. Eine Kugel mit mittlerem Chromgehalt in einem weichen Erzkreislauf kann eine Kugel mit hohem Chromgehalt übertreffen, die für die Aufgabe überdimensioniert ist, und eine geschmiedete Kugel in einer großen Primärmühle gewinnt oft allein aufgrund der Schlagzähigkeit.
Prozesskontrolle: Wo Verschleißfestigkeit hergestellt wird
Gießen und Schmieden sind zwei unterschiedliche Wege zu verschleißfesten Medien, und jeder hat seine eigenen Qualitätshebel. Beim Gießen bestimmen Formdesign, Gießtemperatur, Impfung und Abkühlgeschwindigkeit, wie sich die Karbide bilden und wie gleichmäßig sie sich verteilen. Beim Schmieden entscheiden die Stabqualität, die Erwärmungskurve, die Verformungsfolge und die kontrollierte Abkühlung über Kornfluss und Zähigkeit.
In unserem Werk werden Präzisionsguss, Schmieden und Wärmebehandlung in einem integrierten Ablauf durchgeführt, mit Inspektion vom eingehenden Rohmaterial bis zur Endverpackung unter einem ISO9001-Qualitätssystem. Wir kaufen bei langfristig qualifizierten Stahl- und Legierungslieferanten ein, denn ein Legierungsdesign bedeutet nur dann etwas, wenn die Chemie, die den Ofen erreicht, mit der spezifizierten Chemie übereinstimmt.
Für Primärmühlen, die auf Medien mit großem Durchmesser und hoher Schlagzähigkeit angewiesen sind, sind geschmiedete Medien normalerweise die stärkere Lösung:
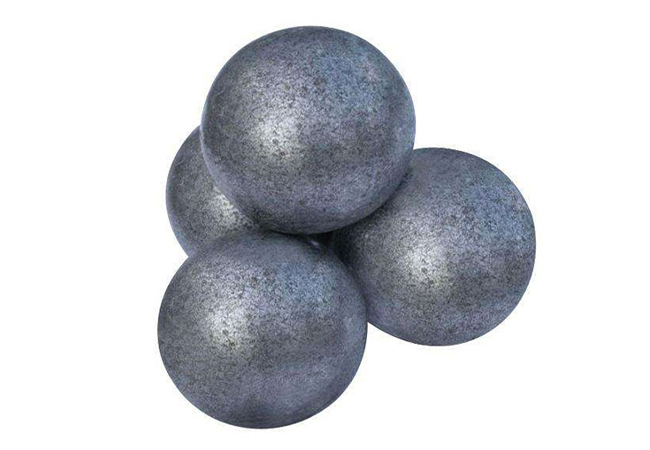 Geschmiedete Mahlkugeln In der heutigen industriellen Welt, in der Effizienz, Nachhaltigkeit und Leistung von entscheidender Bedeutung sind, hat sich das Präzisionsschmieden zu einer bahnbrechenden Fertigungsmethode entwickelt – insbesondere ... Produkt anzeigen →
Die Mühlenseite der Verschleißfestigkeit
Wir haben beobachtet, wie gute Bälle aufgrund der Art und Weise, wie eine Mühle betrieben wurde, innerhalb weniger Wochen versagten. Fünf Variablen erklären den größten Teil der Lücke zwischen Laborergebnissen und der Realität der Anlage.
- Kugelgröße und Ladungsmasse: Übergroße Kugeln erhöhen die Aufprallenergie, die das Erz nicht benötigt, und erhöhen so sowohl die Bruch- als auch die Verschleißrate.
- Mühlengeschwindigkeit und Ladungsbewegung: Eine kataraktisierende Ladung sorgt für Aufprall, während eine kaskadierende Ladung für Abrieb sorgt. Der richtige Modus hängt von der Futtergröße ab.
- Zellstoffdichte und Chemie: Dünne, saure oder stark belüftete Aufschlämmung beschleunigt die Korrosion und erodiert die Matrix.
- Verteilung der Feed-Größe: Ein plötzlicher Anstieg der Top-Größe zwingt die Medien dazu, Arbeiten auszuführen, für die sie nie ausgewählt wurden.
- Zustand der Auskleidung: Abgenutzte oder polierte Auskleidungen verringern den Auftrieb und die Ladung beginnt zu rutschen statt zu taumeln.
Der letzte Punkt ist leicht zu unterschätzen. Medien und Liner bilden ein Verschleißsystem, und ein Austausch der Liner ohne erneute Überprüfung der Kugelladung oder umgekehrt kostet fast immer mehr als es spart. Bei hohen Stoßbelastungen sind unsere Auskleidungen aus Ultra-Mangan-Stahl so konstruiert, dass sie zusammen mit einer geschmiedeten Ladung funktionieren:
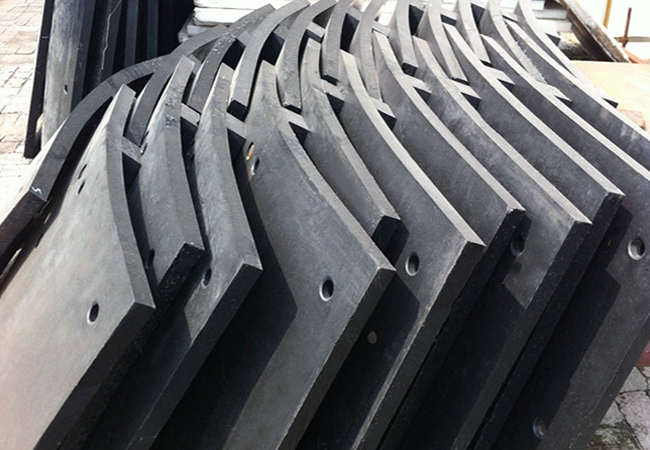 Kugelmühlenauskleidung aus ultrahochmanganhaltigem Stahl Die Auskleidung aus Ultrahochmanganstahl ist eine hochleistungsfähige, verschleißfeste Materialkomponente, die hauptsächlich in Industrieanlagen verwendet wird und starken Stößen und schweren... Produkt anzeigen →
So bewerten Sie die Verschleißfestigkeit, bevor Sie sich verpflichten
Da Verschleiß eine Systemeigenschaft ist, sind die Kosten pro Tonne gemahlenes Erz der einzige faire Vergleich. Diese Schritte sorgen dafür, dass der Vergleich ehrlich bleibt.
- Fragen Sie nach einer bestimmten Verschleißrate unter definierten Bedingungen, nicht nur nach einem Härtewert.
- Fordern Sie das Härteprofil von der Oberfläche bis zum Kern sowie eine Beschreibung der Mikrostruktur an.
- Führen Sie einen Test mit markierten Kugeln durch: Fügen Sie eine abgewogene, markierte Charge hinzu, entnehmen Sie sie nach einer festgelegten Zeitspanne und messen Sie den Massenverlust.
- Berechnen Sie die tatsächlichen Kosten pro Tonne, einschließlich Fracht, Nacharbeit, Ausfallzeiten und etwaiger Auswirkungen auf den Durchsatz.
- Wiederholen Sie den Test immer dann, wenn sich Erztyp, Aufgabegröße oder Mühlengeschwindigkeit ändern, da die besten Medien von heute möglicherweise nicht die besten im nächsten Jahr sind.
Wählen Sie einen Partner, der Verschleißfestigkeit entwickelt
Jede Rennstrecke hat ihr eigenes Erz, ihre eigene Mühlengeometrie und ihre eigene Definition eines guten Jahres. Aus diesem Grund beginnen wir lieber mit Daten als mit einer Katalogseite: Eine Verschleißverlaufshistorie, eine Vorschubanalyse, Mühlenabmessungen und eine Beschreibung der Aufgabe reichen normalerweise aus, um die Auswahl auf zwei oder drei Kandidaten einzugrenzen.
Wenn Sie eine auf Ihre Anwendung abgestimmte Rezeptur, Härteprofil oder Kugelgeometrie benötigen, sind unsere kundenspezifische OEM-Lösungen für Verschleißfestigkeit Das Team kann es rund um Ihre Betriebsdaten aufbauen. Wenn Sie es lieber zuerst besprechen möchten, Kontaktieren Sie unsere Ingenieure und wir helfen Ihnen, Optionen mit den Zahlen zu vergleichen, die in Ihrer Anlage wichtig sind.
Die Verschleißfestigkeitstechnologie von Schleifkugeln ist keine Spezifikation, die aus einem Datenblatt kopiert werden kann. Es ist das Ergebnis von Legierungsdesign, disziplinierter Wärmebehandlung, ehrlicher Inspektion und einer Mühlenumgebung, die es guten Medien ermöglicht, ihre Arbeit zu erledigen. Wenn Sie diese vier Elemente aufeinander abstimmen, ist der Make-up-Ball-Preis keine monatliche Überraschung mehr.


